

CNC-työstö alumiinin suulakepuristamiseen: tarkkuus- ja prosessiopas
CNC-työstön alumiinipursotusten keskeiset edut
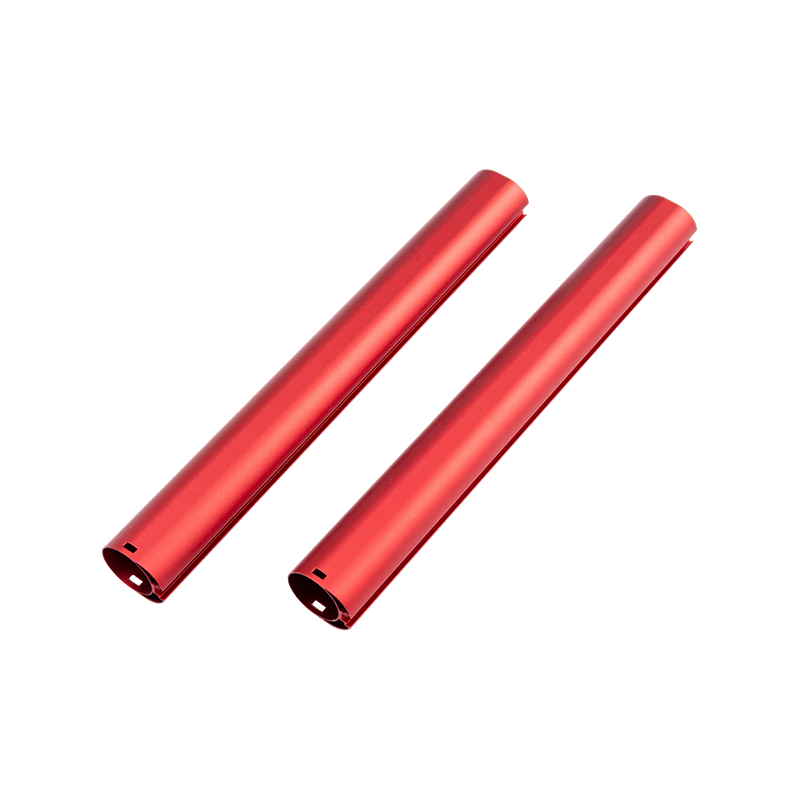
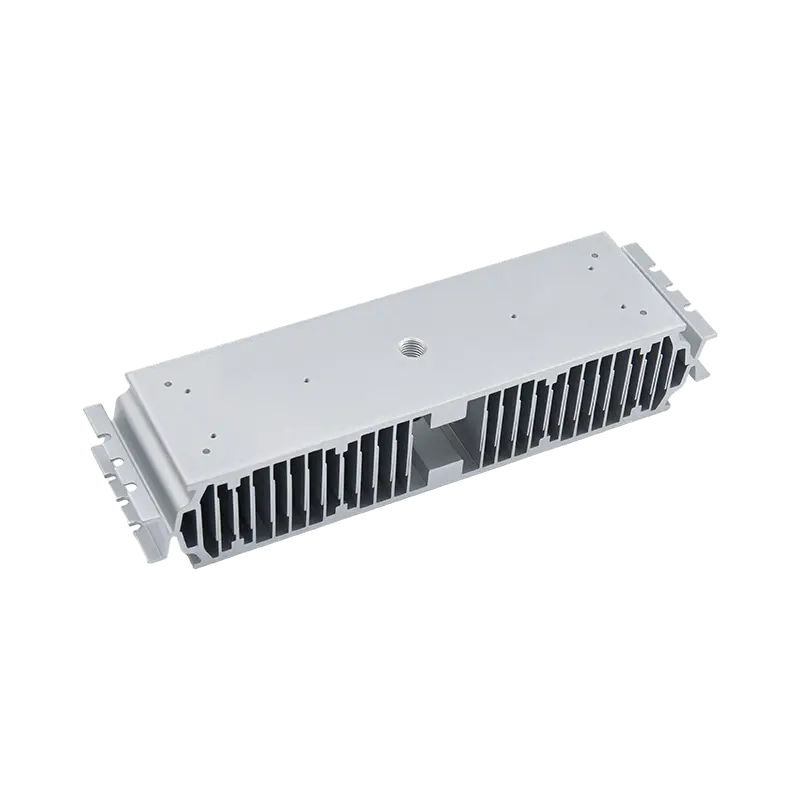
CNC-työstö on lopullinen toissijainen prosessi, jolla muutetaan standardialumiinipuristeet erittäin tarkkoiksi toiminnallisiksi komponenteiksi, jotka tarjoavat mittatoleranssit niin tiukat kuin ±0,005 tuumaa (±0,127 mm) jota suulakepuristamalla ei voida yksin saavuttaa. Vaikka suulakepuristus tarjoaa tehokkaan lähes verkkomuodon, CNC-toiminnot, kuten jyrsintä, poraus ja kierre, ovat välttämättömiä monimutkaisten ominaisuuksien lisäämiseksi, kokoonpanon sopivuuden varmistamiseksi ja kriittisten teknisten vaatimusten täyttämiseksi.
Yhdistelmä hyödyntää suulakepuristuksen vähäistä materiaalihukkaa ja vähentävän valmistuksen geometrista vapautta. Suurille tuotantomäärille yli 1000 yksikköä Tämä hybridilähestymistapa vähentää tyypillisesti osan kokonaiskustannuksia 30 % - 50 % verrattuna kiinteään aihioon, mikä johtuu pääasiassa lyhennetyistä sykliajoista ja alhaisemmista raaka-ainekustannuksista.
Optimaaliset alumiiniseokset ekstruusiokoneistukseen
Oikean lejeeringin valinta on kriittinen, koska työstettävyys vaihtelee huomattavasti ekstruusiolaatujen välillä. Väärä valinta voi johtaa huonoon pintakäsittelyyn, liialliseen työkalun kulumiseen tai jäysteen muodostumiseen, joka vaatii kallista toissijaista purseenpoistoa.
| Seos | Työstettävyysluokitus | Ensisijaiset ominaisuudet | Paras sovellus |
|---|---|---|---|
| 6061-T6 | Hyvä | Monipuolinen, hitsattava, korroosionkestävä | Yleiset rakennekehykset, kannakkeet |
| 6063-T5/T6 | Kohtuullista hyvään | Ylivoimainen pintakäsittely, pehmeämpi | Arkkitehtoninen viimeistely, jäähdytyselementit |
| 2011-T3 | Erinomainen | Vapaa koneistus, tuottaa pieniä lastuja | Nopeat ruuvikoneiden osat |
| 7075-T6 | Hyvä | Erittäin luja, ilmailuluokka | Raskaasti kuormittavat rakenneosat |
Miksi 6061-T6 on edelleen alan standardi?
Erikoisvaihtoehdoista huolimatta 6061-T6:n osuus koneistetuista suulakepuristusprojekteista on yli 70 % tasapainoisten ominaisuuksiensa ansiosta. Se tarjoaa riittävän lujuuden useimpiin teollisiin sovelluksiin säilyttäen samalla ennustettavan sirunmuodostuksen ja erinomaisen vasteen anodisaatioon. Liikkeille, jotka priorisoivat puhdasta koneistusnopeutta lujuuden sijaan, 2011 sallii syöttönopeudet jopa 20 % korkeampi kuin 6061, mutta sillä ei ole hitsattavuutta ja sen korroosionkestävyys on pienempi.
Kriittiset kiinnitysstrategiat ohutseinäisille profiileille
Alumiinipuristeet ovat luonnostaan alttiita taipumiselle ja tärinälle CNC-työstön aikana ohuiden seinien ja avoimien profiilien vuoksi. Virheellinen kiinnitys on suurin syy mittaepätarkkuuteen ja tärinäjälkoihin. Onnistunut koneistus vaatii erityistä kiinnityssuunnittelua yleisten ruuvipenkkien sijaan.
- Sisäkkäiset kalusteet: Mittatilaustyönä valmistetut pehmeät leuat tai alalevyt, jotka sopivat ekstruusion ulkoprofiiliin, estävät puristumisen ja jakavat puristusvoiman tasaisesti koko pituudelle.
- Sisäiset karat: Ontoissa profiileissa tukikaran asettaminen tai laajeneva sisäinen puristin estää seinän painumisen sivuttaisleikkausvoimia käytettäessä.
- Tyhjiöistukat: Ihanteellinen tasapintaisiin pursotuksiin, joissa mekaaniset puristimet estäisivät työkalun kulkureittejä; tehokas suurten pintojen pitämiseen ilman vääristymiä.
- Lopputuet: Tue aina pitkien pursotusten molempia päitä harmonisen tärinän poistamiseksi; tukemattomat jännevälit ylittävät 12 tuumaa lisää merkittävästi keskusteluriskiä.
Suunnitteluohjeet koneistuskustannusten vähentämiseksi
Kustannustehokkuus sisään CNC-työstö alumiinin suulakepuristamiseen päätetään suunnitteluvaiheessa. Pienet muutokset CAD-malliin voivat lyhentää sykliaikaa dramaattisesti ja poistaa tarpeettomat asetukset.
Standardoi reikien koot ja syvyydet
Jokainen yksilöllinen reiän halkaisija vaatii erillisen työkalun vaihdon ja asennuksen tarkistuksen. Suunnittelut rajoitetaan 3-4 vakioporakokoa osaa kohti voi lyhentää koneistusaikaa 15 %. Vältä lisäksi syviä reikiä, joiden kuvasuhde ylittää 10:1 ; nämä vaativat erikoistuneita nokkiporauksia ja aseporauksia, mikä lisää kustannuksia eksponentiaalisesti.
Kohdista ominaisuudet suulakepuristussuunnan kanssa
Suuntaa koneistetut kohteet suulakepuristusakselin suuntaisesti tai kohtisuoraan aina kun mahdollista. Tämä mahdollistaa useiden osien kiinnittämisen yhdeksi lineaariseksi matriisiksi ja koneistamisen yhdellä jatkuvalla ohjelmalla. Kulmaiset ominaisuudet vaativat pyöriviä akseleita tai mukautettuja kulmalevyjä $50-$150 per asennus kiinnitys- ja ohjelmointikuluissa.
Määritä realistiset toleranssit
Käytä tiukkoja toleransseja vain toiminnallisiin yhteenliittyviin pintoihin. Normaali puristustoleranssi on ±0,010 tuumaa ; ±0,001 tuuman määrittäminen ei-kriittisille ominaisuuksille pakottaa hitaampiin syöttöihin, lisätarkastuksiin ja mahdollisesti EDM- tai hiontatoimintoihin. Varaa tarkkuustoleranssit yksinomaan laakerin istukkaille, tapin reikille ja tiivistepinnoille.

Pinnan viimeistelyä ja jälkikäsittelyä koskevia huomioita
Koneistettujen alumiinipuristeiden lopullinen pinnanlaatu riippuu sekä leikkausparametreista että myöhemmistä viimeistelykäsittelyistä. Tämän suhteen ymmärtäminen estää kalliita uudelleentyöstöjä ja varmistaa esteettisen johdonmukaisuuden.
- Leikkausparametrit: Käytä teräviä kovametallijyrsimiä, joissa on korkeat kaltevuuskulmat ja kiillotettuja uria, jotka on suunniteltu erityisesti alumiinille. Juoksemassa klo 12 000 RPM sopivalla lastukuormalla tuottaa peilimäisen koneistetun viimeistelyn (Ra 32 µin tai parempi).
- Anodisoinnin valmistelu: Jos tyypin II tai tyypin III anodisointi vaaditaan, vältä aggressiivista suihkutusta ennen koneistusta. Koneistetut pinnat tulee jättää puhtaiksi; anodisointi toistaa työkalujäljet, joten saavuta haluttu viimeistely leikkauksen aikana, ei sen jälkeen.
- Burrin hallinta: Määritä reunankäsittelyvaatimukset selkeästi. Rumpujäysteenpoisto toimii yksinkertaisissa geometrioissa, mutta voi pyöristää kriittisiä reunoja; käsin purseenpoisto säilyttää terävät kulmat, mutta lisää työvoimakustannuksia. Lämpöjäysteenpoisto on ihanteellinen monimutkaisiin sisäisiin kanaviin, joihin käsityökalut eivät pääse käsiksi.
- Jauhemaalaus: Peitä kaikki tarkkuuskoneistetut reiät ja pinnat ennen pinnoittamista. Jauhepinnoitteen paksuus yleensä lisää 0,002-0,004 tuumaa per puoli, joka on otettava huomioon esipinnoitusmitoissa lopullisen kokoonpanosovituksen säilyttämiseksi.
Edellinen viesti
Voitko pulverimaalata alumiinin ekstruusiota? Prosessi- ja valmisteluopas
Seuraava viesti
PVDF-pinnoite alumiinipuristusprofiilit: Kestävyys ja edut
Osoite
No. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiangin maakunta, Kiina
Pikavalikko
Tilaa uutiskirje
Tekijänoikeus © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Mukautetut alumiinipuristevalmistajat

